

İstifadə müddətində temperaturun idarə olunmasıPOY (Qismən Yönləndirilmiş İplik) istehsal prosesiİpliyin istənilən keyfiyyətini və xüsusiyyətlərini təmin etmək üçün çox vacibdir. Xüsusi temperatur nəzarət üsulları istifadə olunan avadanlıq və proseslərdən asılı olaraq dəyişə bilər, lakin burada bəzi ümumi qaydalar var:
Xammalı əvvəlcədən qızdırınEkstruziya prosesinə başlamazdan əvvəl, adətən poliester qırıntıları olan xammal müəyyən bir temperatura qədər qızdırılmalıdır. Bu, adətən bunkerdə və ya əvvəlcədən qızdırma kamerasında edilir. Müvafiq əvvəlcədən qızdırma temperaturu üçün istehsalçının tövsiyələrinə əməl edin.
Ekstruziya prosesiEkstruziya prosesi əvvəlcədən qızdırılmış poliester qırıntılarının əridilməsini və filamentlər əmələ gətirmək üçün onların əyirici ucluqlardan keçirilməsini əhatə edir. Ekstruziya zamanı temperaturu idarə etmək üçün aşağıdakıları nəzərə alın:
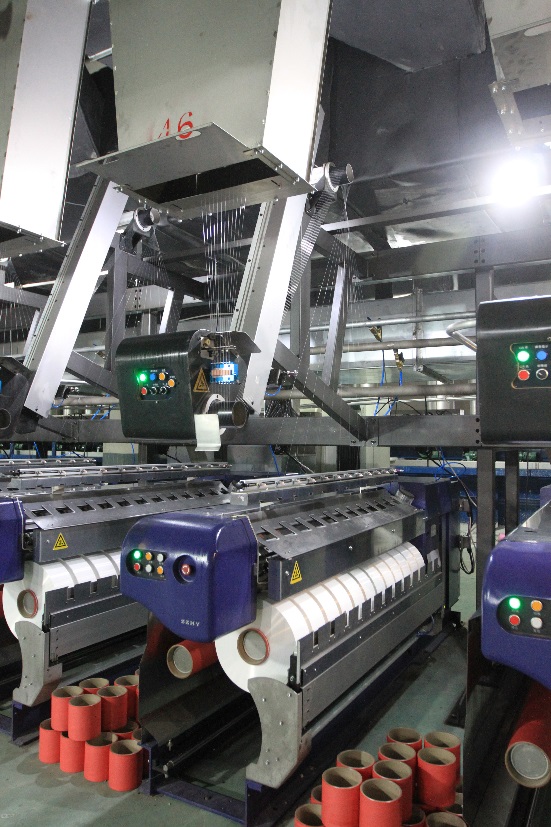
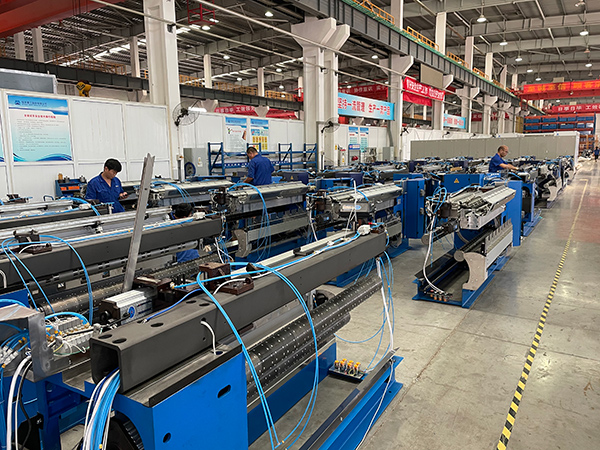
a.Barel temperaturu:Ekstruder barelinin hər birinin öz temperatur nəzarəti olan bir neçə istilik zonası var. Bu zonaların temperatur parametrlərini emal olunan poliester çiplərinin spesifik tələblərinə əsasən tənzimləyin. Tipik olaraq, temperatur qidalanma zonasından ölçmə zonasına doğru tədricən artır.
b. Əyirici çubuğun temperaturu:Əridilmiş poliesterin ekstruziya edildiyi kiçik dəlikləri olan əyirici hissə müəyyən bir temperaturda saxlanılmalıdır. Bu temperatur istənilən filament diametrinə və xüsusiyyətlərinə nail olmaq üçün vacibdir. Tövsiyə olunan əyirici hissə temperaturu üçün avadanlıq istehsalçısının təlimatlarına baxın.
Söndürmə:Ekstruziyadan sonra filamentlər bərkimək üçün söndürülür. Bu proses adətən filamentlərin hava və ya su kimi soyutma mühitindən keçirilməsini əhatə edir. Düzgün bərkiməni təmin etmək və filamentin yapışması və ya deformasiya kimi arzuolunmaz təsirlərin qarşısını almaq üçün söndürmə mühitinin temperaturu diqqətlə idarə olunmalıdır.
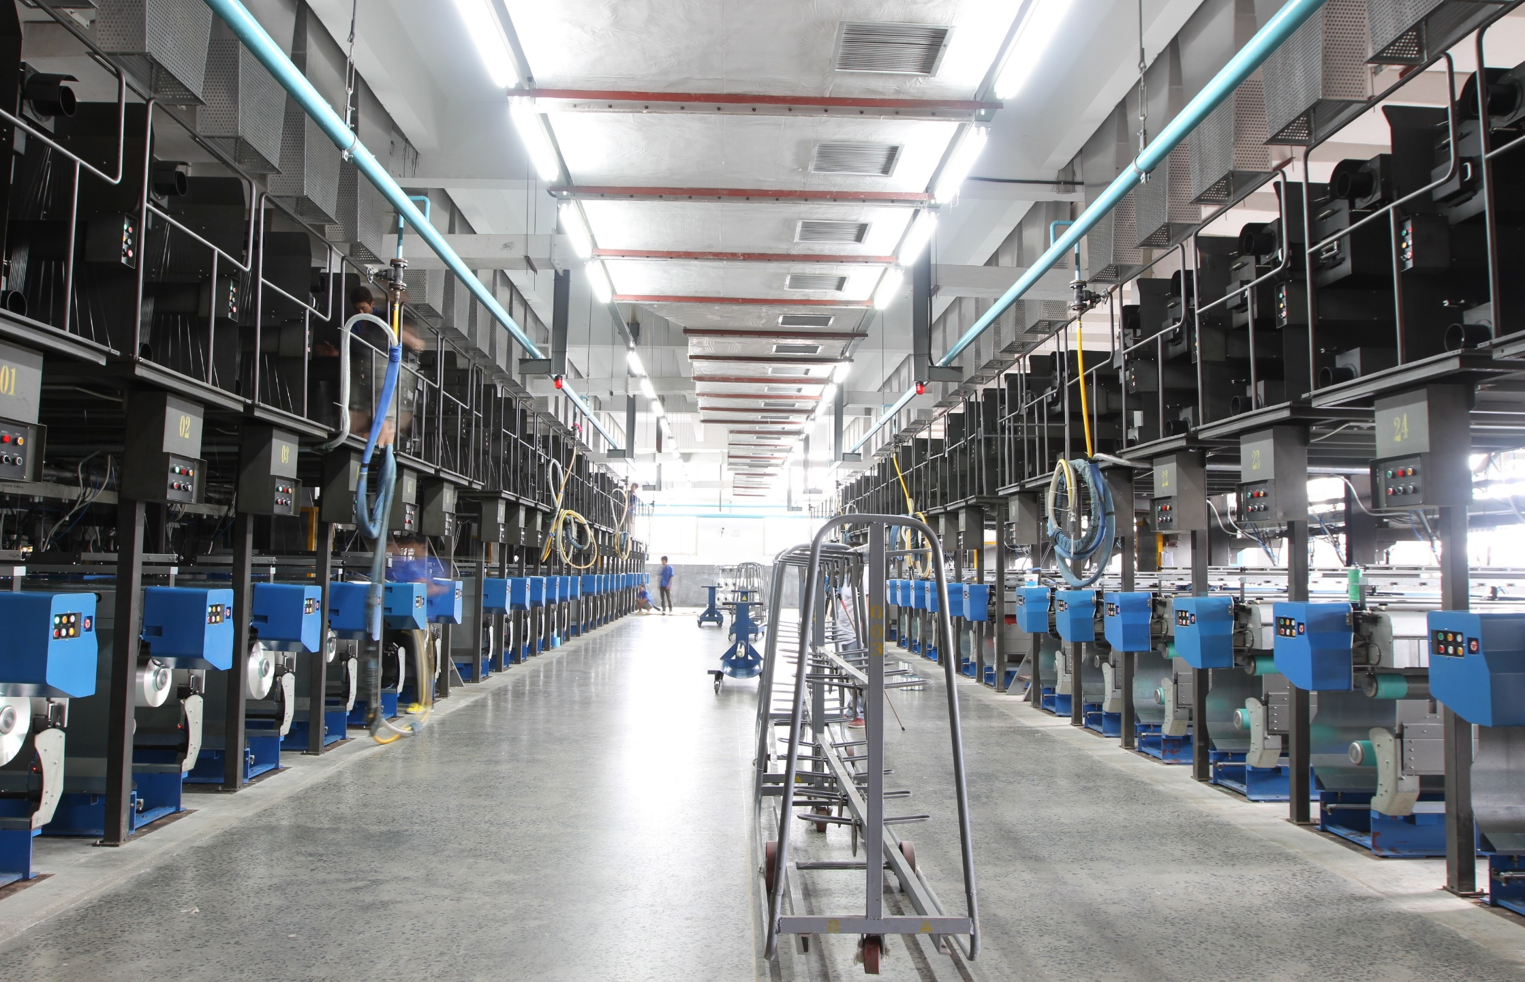
Rəsm/dartmaSapların çəkilməsi və ya dartılması polimer zəncirlərinin istiqamətləndirilməsində və ipliyə istənilən xüsusiyyətlərin verilməsində vacib bir addımdır. Bu proses zamanı istənilən istiqamətləndirmə səviyyəsinə çatmaq üçün temperatura nəzarət edilməlidir. Daha yüksək temperatur daha yaxşı dartılmanı asanlaşdırır, lakin həddindən artıq temperatur sapların parçalanmasına səbəb ola bilər. Dartılma temperaturu emal olunan spesifik polimerdən və onun xüsusiyyətlərindən asılıdır. Optimal dartılma temperaturunu müəyyən etmək üçün istehsalçının tövsiyələrinə əməl edin və ya sınaqlar aparın.
Tavlama:Tavlama, daxili gərginlikləri aradan qaldırmaq və sabitliyini artırmaq üçün dartılmış iplikdə aparılan istilik emalı prosesidir. Tavlama temperaturu və müddəti ipliyin spesifik tələblərinə əsasən dəyişə bilər. Optimal şərtləri müəyyən etmək üçün istehsalçı tərəfindən təqdim edilən tövsiyə olunan tavlama parametrlərinə əməl edin və ya sınaqlar aparın.
SarğıSarma zamanı iplik formasını və xüsusiyyətlərini qorumaq üçün daha da soyudulur. Sarma prosesi ipliyin soyutma kamerasından keçirilməsini və ya sərin hava və ya su şırnaqlarından istifadəni əhatə edə bilər. İstiliklə əlaqəli problemlərin və ya ipliyin deformasiyasının qarşısını almaq üçün bu mərhələdə temperaturu idarə edin.
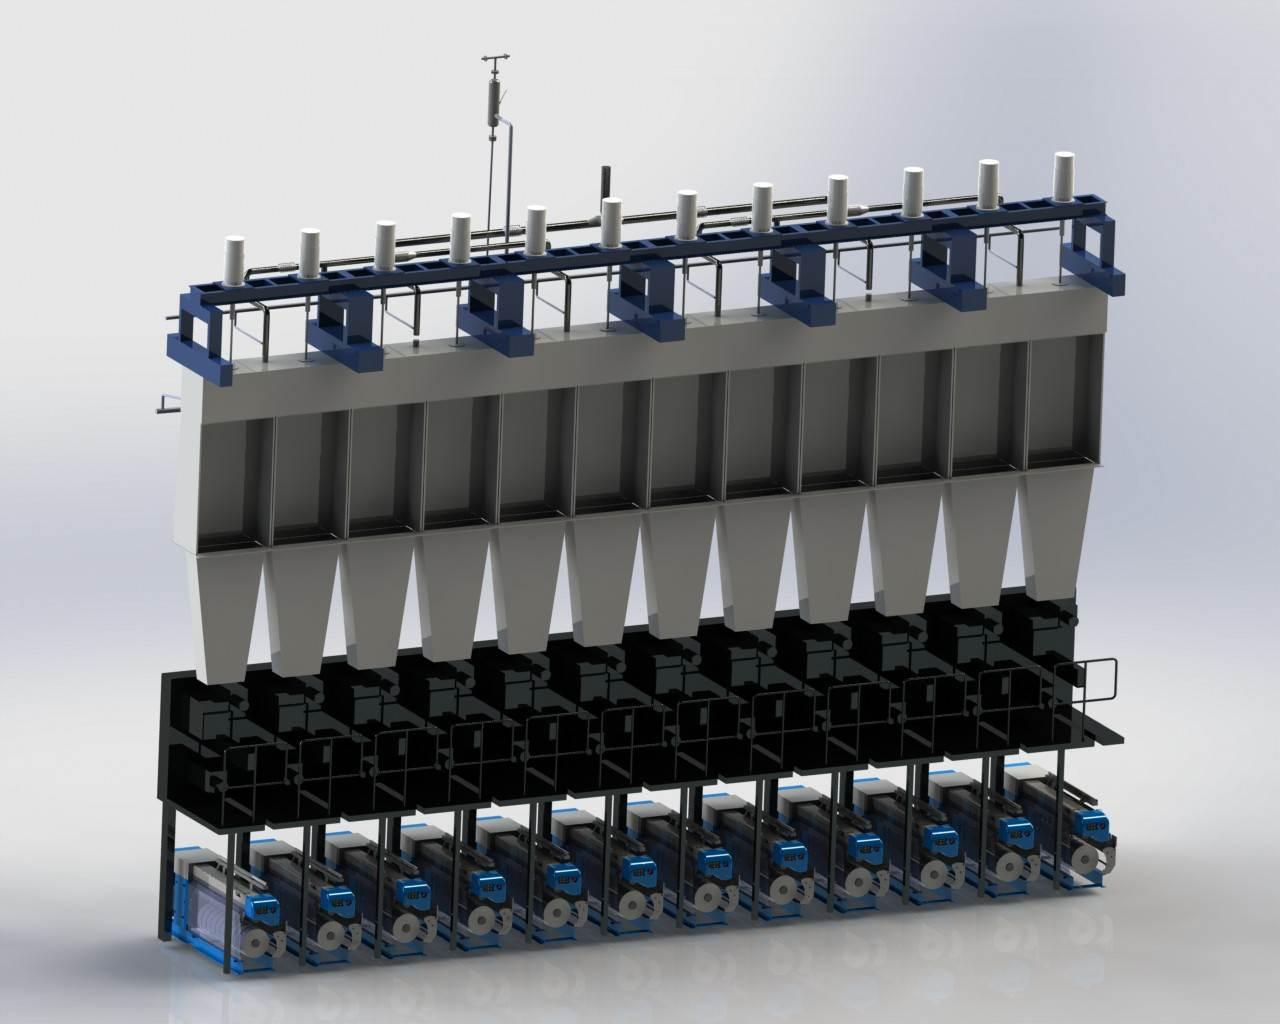
Unutmayın ki, spesifik temperatur nəzarət parametrləri POY istehsal xəttinizdə istifadə olunan avadanlıq və proseslərə görə dəyişə bilər. Avadanlıq istehsalçısının təlimatlarına müraciət etmək, sınaqlar aparmaq və istənilən iplik xüsusiyyətlərinə və keyfiyyət tələblərinə əsasən temperatur parametrlərini optimallaşdırmaq çox vacibdir.
Yayımlanma vaxtı: 29 may 2023